EBUS-TBNA nõelte täpsed tootmisprotsessid
Jul 08, 2026
Kuidas lihvimine, lasersöövitus ja elektropoleerimine loovad kvalifitseeritud biopsianõela
https://profed.olympuschina.com/gs/thoracicsurgery/12628/
KvalifitseeritudEBUS-TBNA nõelnäib petlikult lihtne-"käepideme külge kinnitatud õhuke terastoru"-, kuid kehastab keerulisi mikro-töötlemise, pinnatöötluse ja puhaste ruumide montaažitehnoloogiaid. Tüüpiline tootmistöövoog hõlmab järgmist: toormaterjali lõikamine pikkusega → toru eelvormimine ja järkjärguline läbimõõdu vähendamine → täppisotsa lihvimine → lasersöövitamine/lasermärgistamine (ehhogeenne muster) → elektropoleerimine → ultrahelipuhastus → steriilne pakend → steriliseerimine etüleenoksiidiga (EO), mida kõike reguleerivad ISO 13485 kvaliteedisüsteemid.
Toru eeltöötlus{0}}ja läbimõõdu vähendamine:Meditsiinilise -klassi 304/316L roostevabast terasest õmblusteta kapillaartorud või nitinooli kujuga{3}}mälusulamist torud valitakse sihtmõõturi põhjal (nt 19G OD=1.06mm, ID=0.86mm). Mitmekäiguline joonistamine/suuruse määramine reguleerib seina paksuse ühtlust ±0,01 mm piires, säilitades kõvaduse HV 200–250 juures, et tasakaalustada sitkust ja torkejäikust.
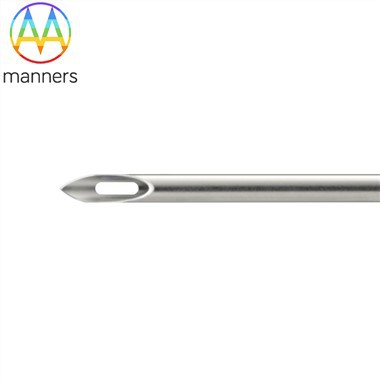
Otsa lihvimine: EBUS-TBNA nõelad kasutavad valdavalt tagumise-lõikepunkti kujundust-peamine kaldenurk on suunatud tahapoole, jättes esiservaks lühikese lameda/mikro-eesmise kaldpinna. Torkamise ajal murrab nüri esiosa esialgu seina, millele järgneb koe omandamine tagumise{5}}lõigatud serva kaudu. CNC-täppislihvimismasinad teostavad seda kuju järjestikku: töötlemata lihvimine määrab esmase koonuse ja kaldenurga (tavaliselt 15–30 kraadi), millele järgneb tagumise-lõikeserva viimistletud lihvimine ja viimane jäme eemaldamine/faasimine. Lihvimisparameetrid (abrasiivse tera suurus, etteandekiirus, jahutusvedeliku koostis) mõjutavad kriitiliselt servade teravust ja kontrollivad mikro{11}}pragusid; viimistletud servad läbivad mikroskoopilise ja SEM-proovide kontrolli.
Laseri söövitus ja ultraheli täiustamine:Siledad metallpinnad peegeldavad ultraheli peaaegu täielikult, ilmudes pildistamisel ainult õhukese ereda joonena, mis takistab jälgimist. Kiud- või CO₂-laserid söövitavad nõela varrele tipu lähedale (tavaliselt 5-15 mm kaugusel tipust) spiraalsed sooned, punktmaatriksid või mikro{1}}süvendid. Tavalised spetsifikatsioonid hõlmavad sammu 0,2-0,5 mm ja soone sügavust mitmest kuni kümneni mikronini. Need mikrostruktuurid tekitavad akustilise impedantsi katkestusi, põhjustades ultrahelilainete difuusset peegeldust ja hajumist. See suurendab märkimisväärselt nõela otsa ja varre heledust (ehhogeensust) B-režiimi ultraheliga, aidates operaatoritel kontrollida transmuraalset läbipääsu ja sisestamise sügavust. Viieteljelised laserlõikurid saavutavad keerulisi spiraalseid mustreid ±0,01 mm tolerantsiga – see on esmaklassiliste EBUS-nõelte peamine erinevus.
Elektropoleerimine (EP):Laser{0}}järgne töötlemine jätab mikro-sulamisjäägid ja oksiidikihid. Elektrokeemiline lahustamine eemaldab mitu mikronit pinnametalli, saavutades peeglitaolise viimistluse (Ra < 0,2 μm). Eelised hõlmavad järgmist: ① vähenenud pinna karedus, minimeerib kudede takistuse; ② mikro-pragude kõrvaldamine, mis suurendab väsimustugevust; ③ paranenud korrosioonikindlus (Cl⁻ rünnaku vastu); ④ hõlbustas järgnevat puhastamist. Protsessid peavad vastama ASTM B912/A967 ja ISO 13485 valideerimisprotokollidele.
Ultraheli puhastamine ja tahkete osakeste kontroll: Valmis nõelad läbivad mitmeastmelise ultrahelipuhastusvanni (tavaliselt 40 kHz), kasutades leeliselisi rasvaeemaldusvahendeid, puhta veega loputamist ja isopropüülalkoholi dehüdratsiooni, et eemaldada põhjalikult lõikevedelikud, poleerimisained ja sub{2}}mikronilised osakesed. Puhasruumides (ISO klass 7 või parem) kontrollivad visuaalne kontroll ja valguse läbimise testid valendiku läbilaskvust. Seejärel asetatakse nõelad PP-alustele/blistritele, mis suletakse Tyveki kottidesse ja ootavad steriliseerimist. Põhjalikud partiikirjed hõlmavad materjali testimise aruandeid (MTR), kriitilisi protsessi parameetreid ja tahkete osakeste/bioloogilise koormuse katseandmeid.
Need ranged protsessid tagavad, et EBUS-TBNA nõelad peavad vastu korduvale paindumisele (Nitinol), läbistavale kõhremembraanile ja alarõhul imemisele ilma servade lõhenemise, ummistumise või murdumiseta, jäädes samal ajal ultraheliga selgelt nähtavaks-, moodustades OEM-i/ODM-i põhiliste tehnoloogiliste tootjate ja tootjate/ODM-i.