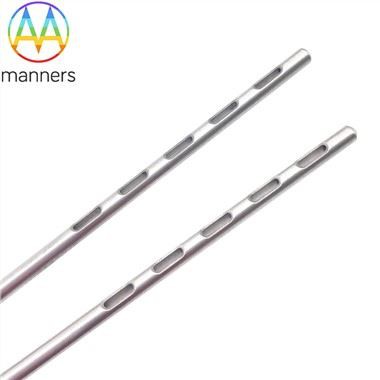
Lihvimisjärgse ravi sobivus hüpotoru nõela otsa jaoks
Sep 08, 2026
Valupunktid
Laseriga lõigatud hüpotoru toimib südame-veresoonkonna, kuseteede ja neuroloogiliste sekkumiste korral kasutatava kateetri manustamissüsteemide südamikuvõllina toru mõõtmetega Ø0,20 mm–20 mm ja minimaalse laseri süvendiga 0,012 mm, pakkudes kombineeritud tõukevõimet, pöördemomendi ülekandmist ja murdumiskindlust pideva spiraali, katkendliku radiaalse või katkendliku radiaalse mustriga. Pärast nõelaotsaga mehaanilist lihvimist on hüpotoru ots endiselt silmitsi mitmete järeltöötlusega seotud valupunktidega: mikromurru kleepumine tipptasemel ja valendiku siseseinale, lihvimisest põhjustatud pinna jääkpinge, termilise oksüdatsiooni värvimuutus ja pinna karedus, mis ületab meditsiiniseadme nõudeid. Paljud tootjad on valesti aru saanud: käsitlege mehaanilist lihvimist viimase viimistlusetapina, jätke vahele või lihtsustage sobivat lihvimisjärgset töötlemist. Eemaldamata mikromurd kriimustab hüpotoru liikumise ajal veresoone seina, suurendades trombide tekke riski. Vale elektropoleerimise parameeter võib üle söövitada maandatud otsa geomeetria, hävitada kaldnurga tolerantsi ja nüri terava serva. Järeltöötluse ülesöövitamine isegi nõrgendab laseriga lõigatud hüpotoru distaalse otsa mehaanilist tugevust. Sobimatu lihvimise ja järeltöötluse kombinatsioon muudab kvalifitseeritud jahvatatud otsast mittevastava valmistoote, mis toob kaasa vastavuse ohu ISO13485 sertifikaadiga tehastele.
Lihvimisjärgse töötlemise sobitamise põhimõte
Mehaaniline nõelaotsaga lihvimine saavutab otsiku geomeetria abrasiivse teramaterjali eemaldamise teel, kuid see protsess jätab paratamatult hüpotoru otsa pinnale mikromurru, pinnatöötlusega karastatud kihi ja jääkpinge. Lihvimisjärgne töötlemine on loodud nende lihvimisest tulenevate defektide kõrvaldamiseks ilma, et see kahjustaks otsaku geomeetrilist täpsust ja hüpotoru alustoru jõudlust. Elektropoleerimine on meditsiinilise hüpotoru järeltöötluseks kõige laialdasemalt kasutusel: metallmaterjal lahustub elektrolüütilises keskkonnas eelistatavalt mikroeendis, eemaldades mikrojäägid ja parandades pinna siledust. Stressi leevendav kuumtöötlus vabastab ülitugevast sulamist hüpotoru, nagu 17-7PH ja nitinool, lihvimisest põhjustatud jääkpinge. Sobivuspõhimõte on see, et mehaaniline lihvimine määrab otsa geomeetria, samas kui lihvimisjärgne töötlemine optimeerib pinna kvaliteeti. Järeltöötlus ei saa parandada suurt mõõtmeviga, otsa läbipainet või lihvimisfaasis tekkinud pragusid. Seetõttu peab lihvimisprotsess saavutama kvalifitseeritud geomeetria enne järeltöötlusprotseduuri alustamist; järeltöötlemine hõlmab ainult mikromõõtmelisi pinna modifitseerimistöid ja see ei tohi muutuda halva lihvimiskvaliteedi parandamiseks. Samal ajal peavad järeltöötluse parameetrid vastama hüpotoru substraadi materjalile ja laseriga lõigatud mustri omadustele, vältige spiraalselt lõigatud lõikeala ülesöövitamist.
Lihvimisjärgsete tugiseadmete klassifikatsioon
Lihvimisjärgse töötlemise tugiseadmed hõlmavad kolme peamist tüüpi, mis on sobitatud hüpotoru lihvimise töövooga. Esimene komplekt: elektropoleerimissüsteem meditsiinilise kvaliteediga hüpotoru komponentidele. See seade sisaldab reguleeritava temperatuuriga elektrolüütivanni, toiteplokki ja kinnitust õõnsate hüpotoru osade jaoks. See sobib roostevabast terasest, nitinoolist ja koobaltisulamist hüpotorust, eemaldades lihvimise mikrojäägid ja parandades pinna Ra väärtust. Teine kategooria: madala temperatuuriga pinget leevendav kuumtöötlusahi, peamiselt kõrgtugevast sulamist hüpotoru jaoks pärast otste lihvimist. See vabastab lihvimisest põhjustatud jääkpinge 17-7PH ja nitinooli hüpotoru jaoks, vähendades pragude tekkimise ohtu ja peab rangelt kontrollima temperatuuri-aja kõverat, et vältida materjali mehaaniliste omaduste muutumist ja laseriga lõigatud hüpotoru paindlikkust. Kolmas kategooria: kombineeritud inline kontrollitööjaam, integreeritud suure suurendusega mikroskoop, pinnakareduse tester ja mõõtmete mõõtmise moodul. See kontrollib vastavalt pärast lihvimist ja järeltöötlust, võrreldes otsiku geomeetria muutusi enne ja pärast järeltöötlust, kontrollides, kas elektropoleerimine põhjustab maapinna kaldpinna liigset söövitamist. Kõik tugiseadmed vajavad perioodilist valideerimist ja kalibreerimist vastavalt ISO13485 kvaliteedijuhtimissüsteemi nõuetele.
Praktilised juhised protsesside sobitamiseks
Kõigepealt määrake selge töövoo piir: nõelaotsaga lihvimise väljund peab läbima geomeetria kontrolli enne lihvimisjärgsesse töötlemist. Tõmmake osad, millel on ilmselge otsapaindumine, suur jäme või mikropragu, otse lihvimisjaamas, ärge voolake järeltöötlusjaama. Roostevabast terasest laseriga lõigatud hüpotoru jaoks: pärast kvalifitseeritud otsiku lihvimist kasutage optimeeritud elektropoleerimise parameetrit, kontrollige töötlemisaega ja voolutihedust, et eemaldada lihvimismikrojäägid ja vältida ülesöövitamist, mis nüristab otsa serva. Nitinoli hüpotoru jaoks: kohandage rangelt elektropoleerimisretsepti spetsiaalselt kujumälu sulami jaoks, sobitage eelneva lihvimiskiiruse seadistusega. 17-7PH hüpotoru jaoks: lisage pärast lihvimist ja enne elektropoleerimist madala temperatuuriga pinge maandamise protseduur, kõrvaldage lihvimise jääkpinge. Kaitske hüpotoru laseriga lõigatud tsooni järeltöötluse ajal; vältida liigset erosiooni spiraalselt lõigatud lõheni, mis muudab hüpotoru paindlikkust ja pöördemomendi omadusi. Pärast järeltöötlust kontrollige uuesti otsa kaldenurka, teravust, pinna karedust ja valendiku seisundit. Salvestage jahvatusparameeter, järeltöötlusparameeter ja kontrolliandmed koos, tagades täieliku jälgitavuse vastavalt standarditele ISO9001:2015 ja ISO13485. Kui hüpotoru materjal või seina paksus muutub, viige lihvimis- ja järeltöötlusprotsessi vastavuse kinnitamine lõpule.
Praktiline tootmiskogemus
Tegelikus tootmises on kõige sagedasem viga eeldada, et lihvimisjärgne elektropoleerimine parandab lihvimisdefekte. Elektropoleerimine võib eemaldada mitme mikromeetri suuruse mikromurru, kuid ei saa parandada suuri jämesid, otsanihket ega lihvimisest põhjustatud mikropragusid. Liiga pikk elektropoleerimisaeg kahjustab pinnaseotsa kaldpinda, vähendab otsa teravust ja muudab otsa mõõtmeid tõmbetolerantsist välja. Õhukeseseinalise laseriga lõigatud hüpotoru puhul nõrgendab liigne elektriline poleerimine ka toru otsa mehaanilist tugevust. Kohalikud kogemused näitavad, et jahvatusprotsessi kvaliteedi stabiilsus on määrav; järeltöötlus toimib ainult täiendava optimeerimise lülina. Nitinoli hüpotoru puhul tekitab kiirlihvimise ja üleelektropolimise vale kombinatsioon otsa kergesti rabedaks. Tehased peaksid eraldama jahvatusjaama kontrolli ja järeltöötlusjaama kontrolli ning rakendama topeltkontrolli mehhanismi. Kui töötate välja uue spetsiaalse laserlõikemustriga hüpotoru toote, tehke proovikäivitus kogu ahela jaoks, sealhulgas lihvimine ja lihvimisjärgne töötlemine samal ajal, selle asemel et neid eraldi arendada.
Kokkuvõte
Lihvimisjärgne töötlemine on hüpotoru nõelaotsaga lihvimise töövoo jaoks asendamatu tugilüli. Mehaaniline lihvimine kujundab otsiku geomeetriat, järeltöötlus optimeerib pinna kvaliteeti. Käitajad peavad selgitama, et järeltöötlusega ei saa kõrvaldada tõsiseid lihvimisdefekte. Lihvimise ja järeltöötluse parameetrite sobimatu kombinatsioon muudab hästi jahvatatud hüpotoru otsast mittevastava toote. Stabiilne kvaliteet nõuab mõistlikku seadmete valikut, selget protsessipiiri, sobitatud parameetrite seadistust ja ranget kahepunktilist kontrollimehhanismi.
Väljavaade ja soovitused
Kuna sekkumishüpotoru seadmete pinna bioühilduvuse nõue on suurem, muutub lihvimisjärgse ravi sobitamine neuroloogia, perifeerse-veresoonkonna ja kõhu-aordi-aneurüsmiga seotud hüpotoru projektide jaoks olulisemaks. Tootjatel soovitatakse käsitleda jahvatamist ja lihvimisjärgset töötlemist kui üht integreeritud eriprotsessi ühikut, mille kinnitamine toimub ISO13485 järgi. Koostage materjalispetsiifiline kombineeritud protsessi parameetrite teek. Tugevdage mõõtmete võrdluskontrolli enne ja pärast järeltöötlust, vältige ülesöövitamise ohtu. Viige läbi koostööprotsesse koos hüpotoru laserlõikamise programmeerimisega, et saavutada stabiilne otsiku kvaliteet keerukate kohandatud mustriga hüpotoru kohaletoimetamissüsteemide jaoks.